Índice
1. A função principal de uma abertura de ventilação da extrusora
À medida que as matérias-primas poliméricas são transportadas, fundidas e plastificadas ao longo do parafuso, elas inevitavelmente geram umidade e gases voláteis. Se esses gases retidos não forem removidos de forma eficiente antes que a massa fundida passe pela matriz, isso resulta em bolhas na superfície, baixa densidade dos pellets, quebra do fio e instabilidade na produção.
A principal função de uma abertura de ventilação da extrusora é extrair de forma confiável os subprodutos gasosos do fluxo de material fundido, garantindo um produto final homogêneo, denso e sem bolhas.
2. Ventilação simples x ventilação dupla: qual é a diferença?
A. Estrutura de ventilação única (extrusora de parafuso único com ventilação)
Design: Possui uma única porta de exaustão a vácuo ao longo do cano.
Características: Estrutura mecânica simples e menor investimento em equipamentos.
Ideal para: Matérias-primas virgens limpas ou polímeros pré-secos com umidade mínima e baixo teor de compostos voláteis.
B. Estrutura com dupla ventilação / multipastagem (extrusora de duplo parafuso com ventilação)
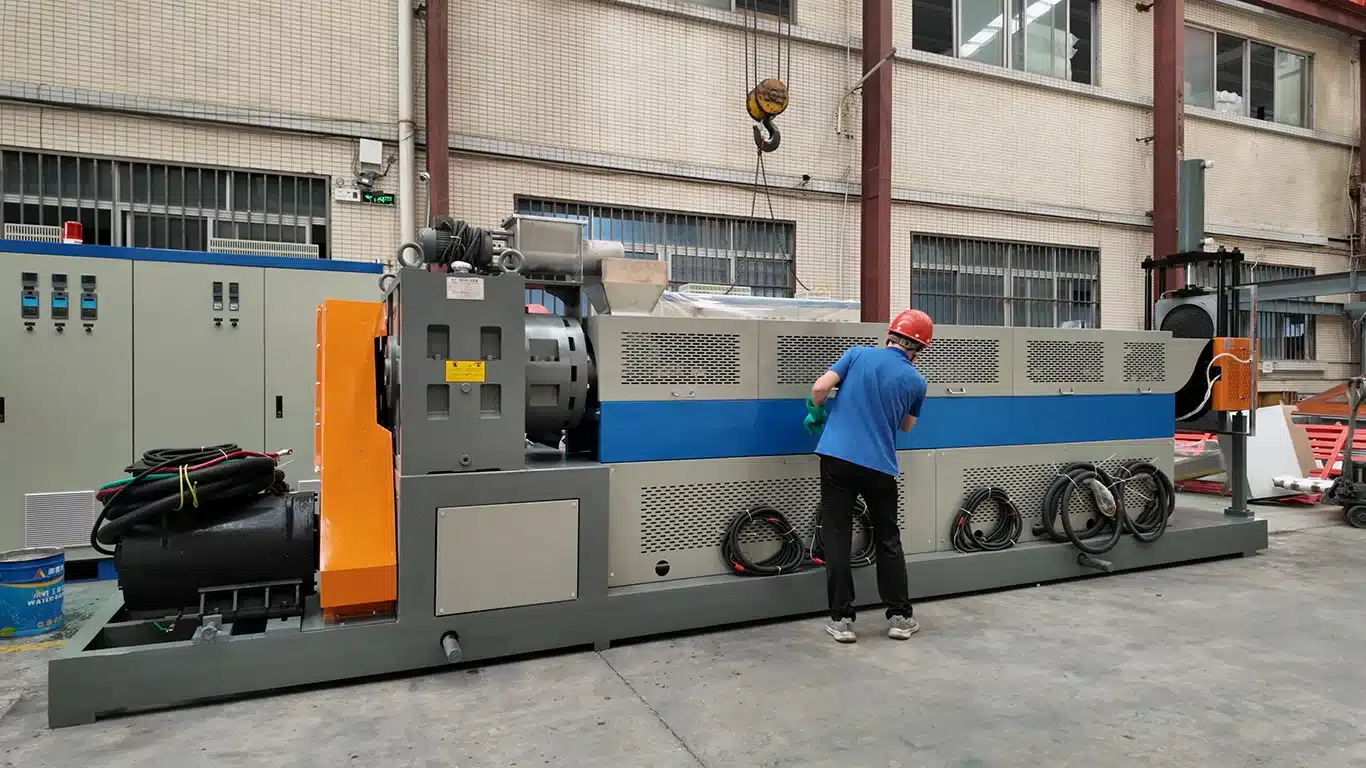
Design: Equipado com duas aberturas de ventilação em etapas para desvolatilização progressiva:
Primeira válvula de ventilação (desvolatilização principal): Localizado próximo à zona de fusão inicial, para extrair a maior parte da umidade e dos compostos voláteis pesados iniciais.
Segunda porta de ventilação (desgaseificação profunda): Posicionado na zona final de homogeneização para remover traços microscópicos residuais sob vácuo profundo.
Características: A cooperação em duas etapas melhora drasticamente a densidade e a resistência mecânica dos pellets.
3. Guia de seleção para compradores B2B
Escolha uma extrusora de parafuso único com ventilação / ventilação única quando: Você está processando resíduos limpos de fábrica ou matérias-primas pré-secas com baixo teor de umidade, casos em que a desgaseificação básica é suficiente e a relação custo-benefício é priorizada.
Escolha uma extrusora de duplo parafuso com ventilação / ventilação dupla quando: Sua empresa opera uma linha de extrusoras de reciclagem com ventilação para o processamento de filmes pós-consumo lavados, plásticos agrícolas com alto teor de umidade ou plásticos de engenharia de alto valor, que exigem uma desvolatilização rigorosa e porosidade zero.
Perguntas frequentes (FAQ) para compradores B2B
P: A produção e o consumo de energia de um peletizador de dupla exaustão são sempre maiores do que os de um modelo de exaustão única?
R:
A produção de um peletizador de dupla exaustão não é determinada exclusivamente pelo número de orifícios de exaustão; ela depende principalmente da relação comprimento/diâmetro ($L/D$) relação, configuração do parafuso e potência do motor. No entanto, como os sistemas de exaustão dupla exigem parafusos mais longos para acomodar a desvolatilização em duas etapas (normalmente uma maior $L/D$ (relação), a configuração de potência total e o investimento em equipamentos serão maiores do que nos modelos com exaustão única. No entanto, no caso de materiais com alto teor de umidade, a exaustão dupla evita a quebra frequente dos fios, o que, em última análise, aumenta a produção efetiva geral quando se considera a eficácia geral do equipamento (OEE).
P: As matérias-primas ainda precisam ser pré-secadas ao se utilizar um sistema de exaustão dupla?
R:
Isso depende do teor de umidade inicial do material. No caso de sucata lavada extremamente úmida, embora a dupla exaustão ofereça uma potente desvolatilização, a umidade excessiva ainda pode ultrapassar o limite da primeira porta de exaustão, causando “jatos” (transbordamento da massa fundida pela porta). Portanto, para materiais com água na superfície ou alta umidade, recomendamos combiná-los com uma unidade simples de desumidificação ou pré-secagem para garantir que o sistema de dupla exaustão funcione de forma estável e eficiente.
P: Como posso resolver o problema de "salpicos" na saída de escape?
R:
O jato de material pela porta de exaustão é um problema comum na produção B2B. As causas mais frequentes incluem: pressão de vácuo excessiva, enchimento excessivo do canal do parafuso abaixo da porta de exaustão, umidade excessiva da matéria-prima ou configurações inadequadas de temperatura. Recomendações de otimização:
Ajuste a temperatura da zona correspondente para reduzir a viscosidade do material fundido e melhorar sua fluidez.
Modifique a configuração do parafuso (adicione elementos de rosca inversa ou elementos de mistura diretamente abaixo da abertura de exaustão para criar a pressão/resistência adequadas e reduzir o volume de enchimento do material).
Ajuste adequadamente a abertura da válvula de sucção da bomba de vácuo.
P: Como devo comunicar meus requisitos relativos ao sistema de exaustão ao fornecedor do equipamento durante o processo de aquisição?
R:
Para garantir que você adquira o equipamento adequado, recomendamos que forneça aos fornecedores os seguintes parâmetros essenciais:
Tipo de material: Resina virgem, resíduos industriais, flocos reciclados pós-consumo ou material lavado?
Estado inicial: Pré-seco ou não? Qual é o teor de umidade estimado?
Aplicação a jusante: Filme soprado, moldagem por injeção ou extrusão de tubos? Qual é a sua tolerância em relação a defeitos de bolhas e à densidade dos grânulos?
Requisito de saída: Produção alvo por hora (kg/h). Os fornecedores usarão esses dados para indicar o parafuso ideal para você $L/D$ relação de transmissão e configuração de escapamento simples/duplo.
P: Como o sistema de ventilação de uma extrusora evita a degradação do polímero?
R:
Ao aplicar uma pressão negativa precisa por meio do saída de vácuo da extrusora, a umidade e os solventes retidos são removidos instantaneamente. Isso evita a degradação hidrolítica — especialmente em plásticos sensíveis à umidade, como o PET e o PA —, protegendo as cadeias moleculares do polímero.
P: É possível transformar uma extrusora padrão de ventilação única em uma extrusora de reciclagem com ventilação?
R:
Isso depende da relação L/D (comprimento/diâmetro) do seu cilindro e da geometria do parafuso. A conversão para uma configuração de dois estágios requer comprimento adequado para as segundas zonas de fusão e desvolatilização, além de um profissional projeto da abertura de ventilação da extrusora para evitar o vazamento de material fundido (obstrução do parafuso).
P: O que faz com que o material fundido seja expelido (vazamento) pela abertura de ventilação da extrusora, e como isso pode ser evitado?
R:
A perda de ar geralmente ocorre quando a taxa de alimentação é muito alta, o nível de vácuo é instável ou a profundidade das ranhuras do parafuso na zona de ventilação não está adequadamente ajustada. Otimizar o projeto do sistema de ventilação da extrusora e o uso de elementos especializados de barreira ou de mistura ajuda a manter uma película de material fundido fina e estável, que libera gás sem vazar material.
- Retomada sem problemas após o feriado: dicas essenciais para o seu granulador de plástico
- Trituradora de lixo eletrônico para reciclagem de resíduos eletrônicos
- Máquina de peletização de plástico para reciclagem de plástico: Guia completo 2026
- Equipamentos para peletização de plástico: máquinas, processos e guia de compra