单排气与双排气挤出机:如何为您的塑料造粒机选择合适的排气系统

单排气与双排气挤出机:如何为您的塑料造粒机选择合适的排气系统

排气口的核心作用
Facebook
X
Reddit
领英

目录

在塑料回收和造粒过程中,要实现高颗粒密度、优异的表面光泽度以及稳定的生产,很大程度上取决于挤出机排气系统的设计。选择机器料筒采用单排气口还是多级排气配置,绝非单纯的数字游戏——这是一项关键的工程决策,需要根据具体的聚合物材料和质量要求量身定制。.

1. 挤出机排气口的核心功能

当聚合物原料沿螺杆输送、熔融和塑化时,不可避免地会产生水分和挥发性气体。如果在熔体通过模具之前未能有效去除这些滞留气体,就会导致表面起泡、颗粒密度低、条状物断裂以及生产不稳定。.

挤出机排气口的主要作用是可靠地将气态副产物从熔体流中排出,以确保最终产品均匀、致密且无气泡。.

2. 单排气口与双排气口:有什么区别?

A. 单排气结构(带排气口的单螺杆挤出机)

  • 设计: 枪管上设有一个真空排气口。.

  • 特点: 机械结构简单,设备投资较少。.

  • 最适合: 清洁的原始材料或预干燥的聚合物,其含水量极低且挥发分含量较低。.

B. 双排气口/多级结构(带排气口的双螺杆挤出机)

  • 设计: 配备两个分级排气口,用于渐进式脱挥发:

    • 第一个排气口(主脱气): 位于早期熔融区附近,以便提取大部分水分和初始的重挥发分。.

    • 第二个排气口(深度脱气): 位于最后的均质化区,用于在深真空条件下去除残留的微量杂质。.

  • 特点: 两阶段合作显著提高了颗粒的密度和机械强度。.

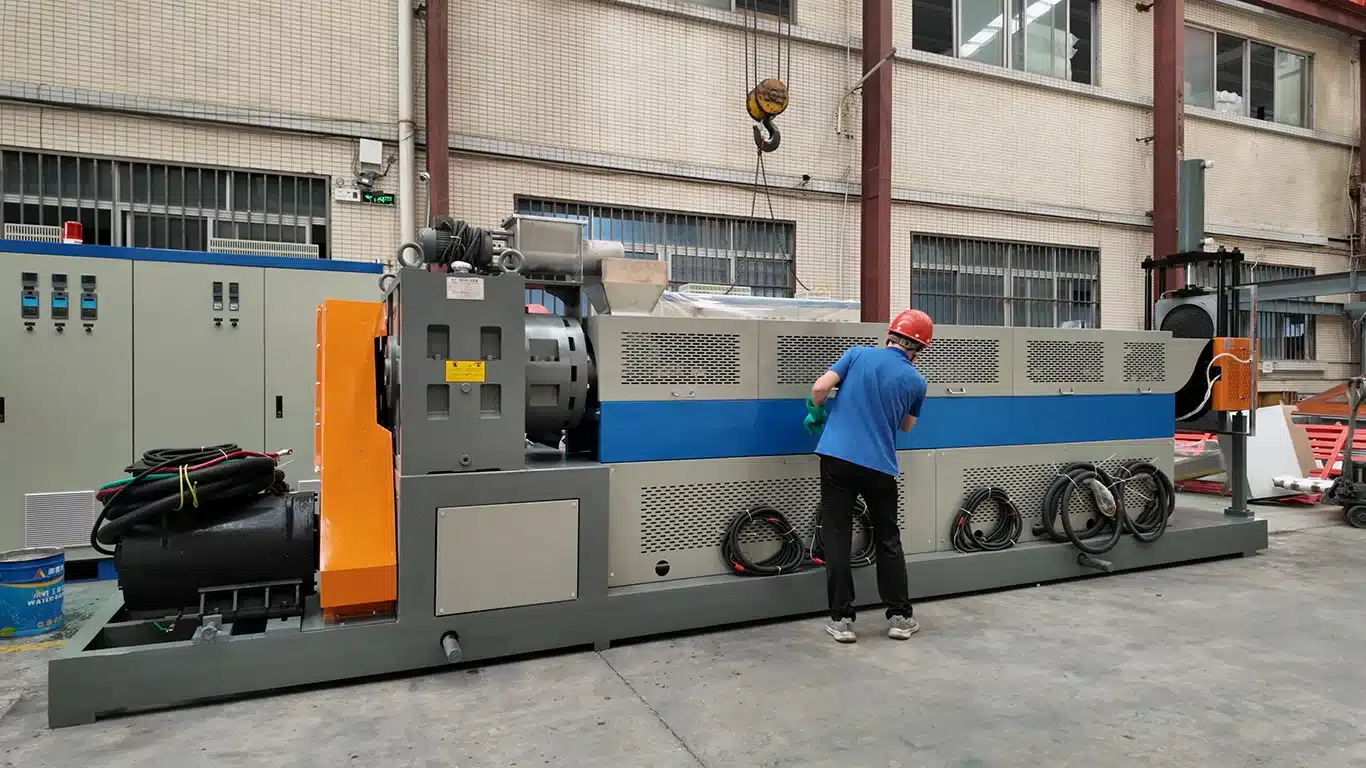
华兆塑料机械工厂在中国设立的总部及生产基地

3. B2B 采购商选型指南

  • 在以下情况下,请选择带排气孔的单螺杆挤出机/单排气型: 您正在处理干净的工厂废料或含水量较低的预干燥原料,这种情况下,仅进行基础脱气处理即可满足需求,且优先考虑成本效益。.

  • 在以下情况下,请选择带排气装置的双螺杆挤出机/双排气机: 您运营的是一条带排气功能的回收挤出生产线,用于处理经清洗的消费后薄膜、高水分农业塑料或高价值工程塑料,这些材料要求进行严格的脱挥发处理且孔隙率为零。.
B2B 采购方常见问题解答(FAQ)

问:双排气制粒机的产量和功耗是否总是高于单排气型号?

答:

双排气口造粒机的产量不仅取决于排气口的数量,主要取决于长径比($L/D$) 比、螺杆配置和电机功率。然而,由于双排气系统需要更长的螺杆以适应两级脱挥发过程(通常需要更高的 $L/D$ (比例),其总功率配置和设备投资将高于单排气型号。尽管如此,对于高含水量的物料,双排气设计可防止频繁的丝束断裂,从设备综合效率(OEE)的角度来看,这最终将提高整体有效产量。.

问:使用双排气系统时,原料是否仍需预干燥?

答:

这取决于原料的初始含水率。对于极其湿润的洗净废料,尽管双排气系统能提供强大的脱挥发作用,但过多的水分仍可能超过第一个排气口的处理极限,从而导致“喷溅”(熔体从排气口溢出)。 因此,对于表面带有水分或湿度较高的物料,我们建议配合使用简单的脱水或预干燥装置,以确保双排气系统能够稳定、高效地运行。.

问:如何解决排气口"喷溅"的问题?

答:

排气口喷料是B2B生产中常见的痛点。常见原因包括:真空压力过高、排气口下方螺杆通道填充过量、原料水分过多,或温度设置不当。优化建议:

  1. 调整相应区域的温度,以降低熔体粘度/流动性。.

  2. 修改螺杆结构(在排料口正下方添加逆向旋翼或混合元件,以产生适当的压力/阻力,并减少物料填充体积)。.

  3. 适当调节真空泵吸气阀的开度。.

问:在采购过程中,我应该如何向设备供应商说明我的排气要求?

答:

为确保您购买到合适的配套设备,我们建议向供应商提供以下关键参数:

  • 材料类型: 原生树脂、工业边角料、消费后再生片料,还是洗净材料?

  • 初始状态: 是否经过预干燥?预计含水率是多少?

  • 下游应用: 吹膜、注塑还是管材挤出?您对气泡缺陷和颗粒密度的容许范围是多少?

  • 输出要求: 每小时目标产量(kg/h)。供应商将根据这些数据为您匹配最合适的螺杆 $L/D$ 传动比以及单排/双排排气系统。.

问:挤出机的排气系统是如何防止聚合物降解的?

答:

通过在……上施加精确的负压, 挤出机真空排气口, 水分和残留溶剂会被瞬间去除。这可防止水解降解——尤其是对于PET和PA等对水分敏感的塑料——从而保护聚合物分子链。.

问:标准的单排气口挤出机能否改装成带排气口的回收挤出机?

答:

这取决于您的料筒的L/D(长径比)以及螺杆几何形状。若要改造成双段式结构,不仅需要为第二个熔融区和脱挥发区预留足够的长度,还需配备专业的 挤出机排气口设计 以防止熔体渗出(螺杆堵塞)。.

问:是什么原因导致熔体从挤出机排气口溢出(渗出),以及如何防止这种情况发生?

答:

排气现象通常发生在进料速度过高、真空度不稳定,或者排气区的螺杆螺纹深度匹配不当的情况下。优化 挤出机排气口设计 此外,使用专门的隔板或混合元件有助于维持稳定、薄的熔体膜,使其在释放气体的同时不会发生材料泄漏。.

获取您的免费回收解决方案

联系表单演示