新しい二軸スクリュー式プラスチックペレット化機の起動方法
新しい二軸スクリュー式プラスチックペレット化装置を起動するには、単に電源を入れるだけでは不十分です。最初の生産を開始する前に、オペレーターは供給システム、スクリュー、ギアボックス、真空システム、電気部品、冷却システム、およびペレット化装置を点検する必要があります。また、安定した稼働と一貫したペレット品質を確保するためには、適切な温度設定、制御された供給、および十分な加熱時間も不可欠です。.
プラスチックリサイクルプラントにおいて、適切な起動手順を遵守することで、スクリューの損傷、材料の詰まり、過熱、モーターへの過負荷、およびペレット成形不良のリスクを低減することができます。このガイドでは、新しい プラスチックのペレット化 初回生産開始前の機械について、稼働前の点検、プロセスパラメータの設定、バレル加熱、試運転、および一般的な安全上の注意事項を網羅しています。.
重要: 起動手順および運転パラメータは、機械の設計、スクリューの構成、プラスチック材料、および生産要件によって異なります。必ず機器メーカーの取扱説明書および試運転手順に従ってください。.
稼働前点検:主要なシステムをすべて点検する
Before starting a new twin-screw プラスチックペレット化ライン, inspect all major components to confirm that the equipment is correctly installed and ready for commissioning.
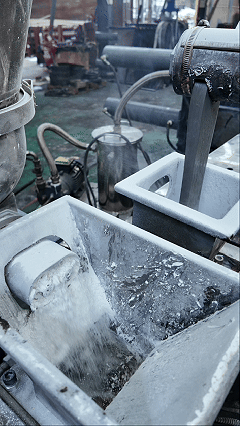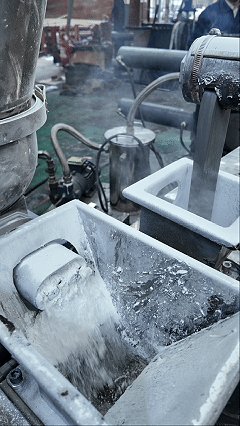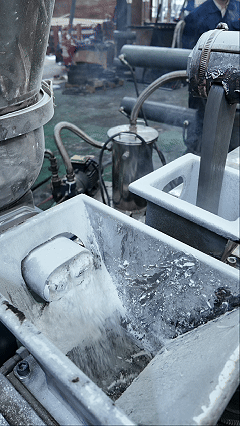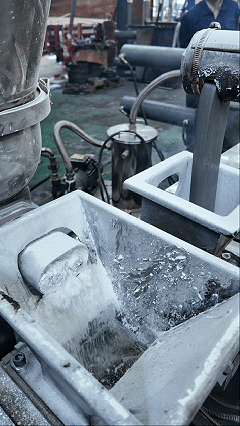
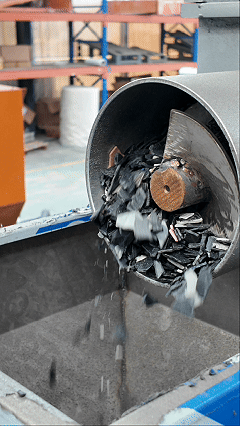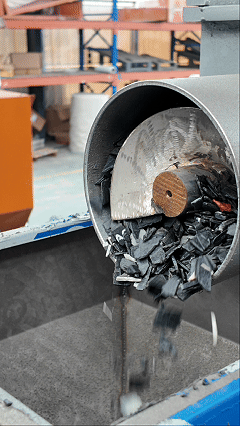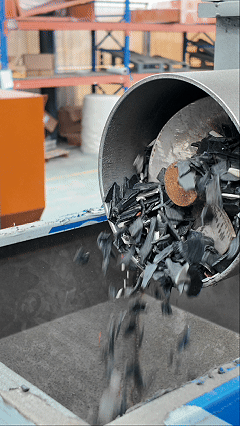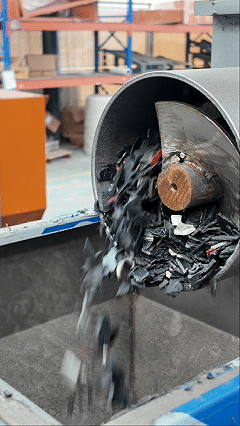
給餌システムを確認してください
供給システムは、プラスチック材料が押出機にどのように供給されるかを制御します。不適切な供給は、詰まり、出力の不安定化、およびモーターへの過大な負荷を引き起こす可能性があります。.
起動前:
フィーダー、ホッパー、および供給路に異物、硬化したプラスチック、堆積したゴミがないか確認してください。.
供給スクリューが、メーカーが指定した方向に回転することを確認してください。すべての機械において、時計回りの回転が正しいと決めつけないでください。.
フィーダーがしっかりと取り付けられていること、およびすべての保護カバーが正しく装着されていることを確認してください。.
送りモーターと速度制御システムが正常に動作していることを確認してください。.
原材料が、サイズ、含水率、汚染レベルなどを含め、選択した工程に適していることを確認してください。.
PEフィルム、PP織袋、その他の軽量な再生プラスチックの場合、ばらばらの材料がホッパー内でブリッジを形成したり、供給が不均一になったりするため、安定した供給が特に重要です。.
真空脱ガスシステムの点検
多くのプラスチックリサイクル用ペレット化ラインでは、溶融プラスチックから水分、空気、および揮発性物質を除去するために、真空脱ガスシステムが採用されています。これは、印刷済みのPEフィルムや再生PP織袋、あるいは残留水分や揮発性不純物を含む材料を処理する際に特に有効です。.
起動前:
真空ポート、シールリング、および接続配管を点検してください。.
シールが正しく取り付けられており、目に見える損傷、変形、または劣化の兆候がないことを確認してください。.
真空ポンプ、バルブ、フィルター、および凝縮水回収システムが正しく接続されていることを確認してください。.
真空配管に接続部の緩みや空気漏れの可能性がないか点検してください。.
真空計および制御計器が正常に動作していることを確認してください。.
プロセスで真空脱ガスが求められる場合は、製造元の試運転手順に従ってシステムを試験してください。特定の運転条件下では、約−0.08 MPaの真空度を基準として用いることができますが、これは普遍的な合格基準ではありません。必要な真空度は、システムの設計、現地の気圧、材料の特性、およびプロセスの要件によって異なります。.
真空システムに漏れがあると、脱ガス効率が低下し、押出成形の不安定化を招き、再生プラスチックペレットの外観や品質に影響を及ぼす可能性があります。.
ネジ、ギアボックス、および駆動系を確認してください
スクリューと駆動システムは、プラスチック押出ペレット化機の重要な構成要素です。特に、スクリューが十分に加熱されていない場合や、装置内に固化したプラスチックの残留物がある場合、不適切な起動手順は深刻な機械的損傷を引き起こす可能性があります。.
点検前:
機械の電源を切り、所定のロックアウト/タグアウト手順に従ってください。.
ネジ、カップリング、ベルト、その他の可動部には、決して手を近づけないでください。.
メイン押出機、二軸スクリューユニット、カップリング、および駆動部品の取り付けが正しいか確認してください。.
ギアボックスの潤滑油レベルを確認し、指定された潤滑油が使用されていることを確認してください。.
ギアボックス、モーター、およびベアリング周辺に、目に見える損傷や緩んだ締結部品がないか確認してください。.
ギアボックスに必要な冷却および潤滑システムが正常に作動していることを確認してください。.
製造元の取扱説明書でシャフトの手動回転が明示的に許可されている場合は、機器を安全に隔離し、必要な防護措置またはアクセス手順を遵守した上で、点検を行ってください。抵抗や固着を感じた場合は、ネジを無理に回そうとしないでください。.
新しく設置した機械の場合、最初の起動時には、手動での回転のみに頼るのではなく、メーカーの試運転手順に従う必要があります。.
電気系統および補助系統の点検
暖房システムや駆動システムを起動する前に、電気系統および補助系統の準備を整えておく必要があります。.
以下の点を確認してください:
電気接続、接地、および保護装置。.
モーターの配線、および指定された電源電圧と周波数。.
温度センサー、発熱体、および温度調節器。.
非常停止ボタンおよび安全インターロック。.
冷却水の供給、循環、および排水。.
ペレタイザーのブレード、ブレードのクリアランス、および確実な取り付け。.
機械の構成に応じて、ウォーターリング式またはストランドペレタイジング式のコンポーネント。.
コンベヤベルト、収集箱、および下流の搬送設備。.
ブレードが破損していたり、部品が緩んでいたり、安全ガードが欠落している場合は、ペレタイザーを運転しないでください。.
そのラインでウォーターリング式ペレット化を採用している場合は、切断を開始する前に、水循環システムが正常に動作していることを確認してください。ストランド式ペレット化を採用している場合は、代わりに冷却槽、ストランドガイド、および乾燥システムを確認してください。.
初期処理パラメータの設定
機械、電気、および補助システムの点検が完了したら、材料および装置の仕様に基づいて、初期のプロセスパラメータを設定してください。.
すべての二軸スクリュー式プラスチックペレット化機に、一律に適用できる温度や速度の設定というものはありません。再生PEフィルム、PP織袋、HDPEスクラップ、および混合プラスチック材料については、それぞれ異なる加工条件が必要となる場合があります。.
温度ゾーンの設定
ほとんどの押出システムでは、材料の溶融、混合、搬送、および押出を制御するために、複数の加熱ゾーンが使用されています。.
一般的な温度設定の手順は以下の通りです:
各バレル加熱ゾーン、およびダイまたは下流側の加熱ゾーンを特定してください。.
推奨される温度プロファイルについては、装置メーカーまたはプロセスエンジニアに確認してください。.
各ゾーンの初期設定値を入力してください。.
すべての温度センサーが妥当な測定値を表示していることを確認してください。.
各加熱ゾーンが温度調節器に正しく反応しているか確認してください。.
すべての二軸スクリューバレルのゾーンを自動的に100~160°Cに設定しないでください。適切な温度は、ポリマー、添加剤、不純物、スクリューの構成、およびプロセス設計によって異なります。また、実際の押出温度は、ポリマーの融点とは異なる場合があります。.
例えば、PEとPPでは、一般的に異なる加工条件が必要となります。各ポリマーファミリー内においても、再生材の組成や劣化履歴によって、適切な加工条件の範囲がさらに左右されることがあります。.
ラインに下流の単軸押出機が含まれている場合は、その特定の機能やメーカーの推奨事項に従って、その温度も設定する必要があります。単に二軸押出機よりも一定の割合だけ高い温度に自動的に設定すべきではありません。.
実用的なヒント: 試運転中に初期の温度プロファイルを記録してください。これにより、トラブルシューティングや今後の生産運転に役立つ基準データが得られます。.
送り速度とスクリュー速度の設定
安定した生産を維持するためには、供給速度、スクリュー速度、およびペレタイザーの速度が互いに連携して動作する必要があります。.
教材を紹介する前に:
フィーダーを、メーカーが推奨する低速の初期速度に設定してください。.
メインドライブおよびスクリュー速度制御が正しく動作することを確認してください。.
各押出機の許容運転速度範囲を確認してください。.
ペレタイザーの速度制御機能を確認してください。.
制御システムが、モーターの電流、トルク、および関連するアラームを監視できることを確認してください。.
試運転中は、一般的に初期の供給量を低く設定することが望ましい。そうすることで、オペレーターは処理量を増やす前に、材料の流れや機械の反応を確認することができるからである。.
ただし、メイン押出機は常に二軸押出機よりも低速で稼働しなければならないとは限らない。複数の押出工程を含むシステムにおいて、適切な速度関係は、設備の配置や各工程の役割によって異なる。.
同様に、ペレタイザーの速度は、押出量、ダイの設計、切断方法、および必要なペレットのサイズに応じて調整する必要があります。.
原材料の工程要件を確認する
起動前に、選択した材料が予定されている製造プロセスに適していることを確認してください。.
| 原材料 | 主な考慮事項 |
|---|---|
| PEフィルム | 水分、印刷インキ、残留汚れ、送り安定性、およびフィルムのブリッジング |
| PP織物バッグ | 繊維の混入、砂、水分、および給餌の均一性 |
| HDPEスクラップ | 材料のサイズ、不純物、溶融特性、およびふるい分けの要件 |
| PE/PP混合素材 | ポリマーの適合性、最終ペレットの仕様、および顧客の要件 |
| 印刷済みまたは水分を含んだ再生フィルム | 真空脱ガス効率、揮発分含有量、および試料調製 |
原料に過剰な水分、汚れ、金属、または相性の悪いポリマーが含まれている場合、押出機の温度を調整するだけでは問題は解決しません。原料の前処理や、適切なろ過・洗浄も必要になる場合があります。.
エクストルーダーを予熱し、十分な浸漬時間を確保してください
予熱は、最初の生産開始前の重要な工程です。バレルや残留プラスチックの温度が低すぎる状態でスクリューを回転させると、トルクが増加し、機械的な損傷のリスクが生じる可能性があります。.
暖房システムを起動する
機械が正しく設置され、電気系統に問題がないことを確認した後:
試運転手順に従って、電源を入れてください。.
暖房システムを起動してください。.
各ゾーンが、割り当てられた設定値に向けて加熱されるようにします。.
各コントローラに表示される実際の温度を監視してください。.
温度の異常な変動、センサーの誤動作、または加熱ゾーンの故障がないか確認してください。.
ゾーンが設定値に達していない場合、または表示温度に明らかな異常が見られる場合は、作業を進める前に原因を調査してください。.
バレルが安定するのを待つ
関連するすべてのゾーンが設定値に達したら、熱がバレルやその他の部品全体に伝わるよう、十分な保温時間を確保してください。.
機種によっては、保持時間を約30~45分程度に設定するのが適切ですが、大型の装置や特定の材料、スクリュー構成によっては、より長い保持時間が必要になる場合があります。また、システムによっては、メーカーが指定する別の保持時間を設定する必要がある場合もあります。.
したがって、30~45分といった時間、あるいはその他の固定された時間を、普遍的なルールとして扱わないでください。各機械ごとの取扱説明書に従い、スクリューを始動する前に、バレルが所定の温度状態に達していることを確認してください。.
この手順により、バレル表面と内部部品との間の温度差を小さくすることができます。また、残留プラスチックが十分に軟化しており、安全に起動できるようになることも保証されます。.
冷えたネジや、機械的な抵抗があるネジを無理に回そうとしてはいけません。. ドライブが正常に起動しない場合は、停止し、メーカーのトラブルシューティング手順に従ってください。.
ネジを締め付ける前に、もう一度システムを確認してください
加熱および浸漬工程の後、以下の点を確認してください:
必要なすべての温度ゾーンは安定しています。.
ギアボックスの潤滑システムは準備が整いました。.
必要に応じて、冷却システムおよび真空システムをご用意しています。.
給餌システムは整っており、準備万端です。.
ペレタイザーおよび下流の設備の準備が整った。.
非常停止および安全インターロックは正常に機能しています。.
異臭、煙、漏れ、目に見える損傷は見られません。.
機器の準備が整い、メーカーが定める起動条件が満たされた場合にのみ、作業を進めてください。.
機械を起動し、制御された試運転を行う
始動前の点検と予熱手順が完了したら、メーカーが指定した始動手順に従って試運転を開始してください。.
規定の順序で機器を起動してください
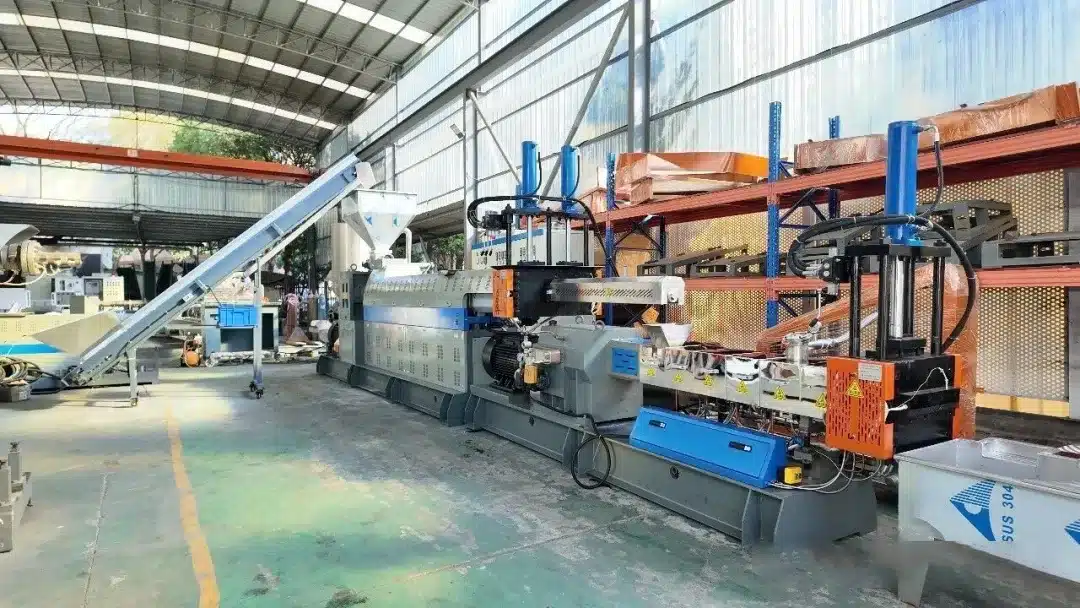
プラスチックペレット化ラインには、フィーダー、二軸押出機、単軸押出機、スクリーンチェンジャー、ダイ、ペレタイザー、冷却システム、真空システム、および搬送装置などが含まれる。.
正しい起動手順は構成によって異なります。すべての回線に一律の手順を適用しないでください。.
試運転中:
取扱説明書に記載されている手順に従ってください。.
プロセスで必要となる前に、関連する補助システムが稼働していることを確認してください。.
必要な温度および安全条件が満たされた場合にのみ、スクリュードライブを起動してください。.
モーターの電流、トルク、回転数、および動作状態を確認してください。.
各ステージが制御システムに対して正しく反応することを確認してください。.
その機械が無負荷試運転が特に許可されている場合は、規定の運転時間および速度制限に従ってください。すべての押出システムにおいて、1~2分間の無負荷運転が必要であると決めつけないでください。スクリューの設計や構成によっては、要件が異なる場合があります。.
材料を徐々に導入する
装置が所定の初期点検に合格したら、適切な材料を少量ずつ、厳密に管理しながら投入し始めます。.
以下の点にご注意ください:
材料が押出機にスムーズに供給されているかどうか。.
モーター電流が想定範囲内に収まっているかどうか。.
押出圧力と吐出量が安定しているかどうか。.
溶融物がダイを通じて均一に流れるかどうか。.
ペレタイザーが材料を正しく切断しているかどうか。.
真空脱ガスが意図したとおりに機能しているかどうか。.
ペレットに気泡、変色、過剰な微粉、または不規則な形状が見られるかどうか。.
プロセスが安定してきたら、供給速度を徐々に上げていきます。特に、軽量のフィルムや組成が変動しやすい材料を処理する場合は、処理能力を急激に上げないようにしてください。.
ペレット化プロセスの調整
調整方法は、そのラインがウォーターリング式、ストランド式、あるいはその他のペレット化方式を採用しているかによって異なります。.
ウォーターリング式ペレット化の場合は、切断システム、ダイ面の状態、水の循環、およびペレットの排出状況を確認してください。ストランド式ペレット化の場合は、ストランドの形成、冷却、および切断の安定性を監視してください。.
ペレットの長さが長すぎたり、短すぎたり、不規則だったり、くっつきやすかったりする場合は、診断を行わずに設定を1つだけ変更するのではなく、押出量、切断速度、ダイの状態、および冷却性能の相互関係を調査してください。.
安定した生産が実現したら、今後の参考のために、運転パラメータとそれに基づくペレットの品質を記録しておいてください。.
スタートアップ時のよくある問題と確認すべき点
以下の表は、トラブルシューティングの指針となります。故障により人や設備に危険が及ぶ場合は、必ず機械を停止し、承認された安全手順に従ってください。.
| 問題 | 考えられる原因 | 推奨される対応 |
|---|---|---|
| フィーダーの詰まり | 異物、材料のブリッジ、大きすぎる破片、または不適切な供給条件 | 詰まりを取り除く前に、装置を停止させて隔離し、材料の準備状況および供給設定を確認してください。 |
| スクリュードライブが起動しない | 加熱不足、プラスチックの固化、機械的な固着、または駆動系の故障 | ドライブに無理な負荷をかけないでください。温度を確認し、メーカーのトラブルシューティング手順に従ってください。 |
| 真空度が不十分です | シールからの漏れ、配管の緩み、フィルターの目詰まり、または真空ポンプの不具合 | 真空回路を点検し、ポンプとゲージを確認する |
| 不安定な押出出力 | 不規則な供給、不適切なプロセス設定、汚染、または溶融状態の変動 | 供給の安定性、材料の品質、温度、および駆動データを確認してください |
| ペレットの形状不良 | 不適切な切削条件、不安定な押出、ダイの問題、または不十分な冷却 | ペレタイザー、ダイ、出力の安定性、および冷却状態を確認してください |
| モーター電流の過大 | 過給、過度な抵抗、不適切な水温、あるいは機械的な問題 | 承認された手順に従って運転を停止または減速し、再起動する前に原因を特定してください |
| 異常な音や振動 | 部品の緩み、ベアリングやギアボックスの不具合、位置ずれ、または異物の混入 | 機器を安全に停止させ、さらなる操作を行う前に原因を点検してください |
重要な安全上の警告
異常な機械音、煙、焦げ臭い匂い、モーター電流の急激な上昇、激しい振動、または予期せぬ温度アラームが確認された場合は、状況に応じて、承認された停止手順または緊急停止手順に従って運転を停止してください。.
機械的な不具合を解消しようとして、材料の供給を続けたりしないでください。点検を行う前には必ず装置の電源を切り、ガードを取り外したり、回転中の機械の中に手を入れたりしないでください。.
新しいプラスチックペレット化装置の稼働前チェックリスト
設置および試運転の際は、このチェックリストをご利用ください。「該当する場合」と記載されている項目については、実際の機械構成に応じて確認してください。.
機械は正しく設置されており、基礎および締結具の点検も完了しています。.
電源、接地、保護装置、および配線について点検が行われました。.
非常停止装置および安全インターロック装置の試験が実施されました。.
ホッパーと供給路は清潔で、詰まりなどがない状態です。.
送り方向および送り速度の制御について検証が行われました。.
ギアボックスの潤滑油は規定の水位にあり、必要な仕様を満たしています。.
ネジおよび駆動部品は、メーカーの手順に従って点検されました。.
発熱体、温度センサー、および制御装置は正常に動作しています。.
指定された温度プロファイルが入力されました。.
必要な予熱および保持時間が終了しました。.
必要に応じて、真空システムおよびシール類の点検が行われました。.
冷却水システム、あるいはストランド冷却システムの準備が整いました。.
ペレタイザーのブレードおよび関連部品は点検済みです。.
下流側のコンベヤおよびペレット回収装置の準備が整いました。.
この原材料は、所定のサイズ、清浄度、および水分含有量の規格を満たしています。.
承認済みの起動手順は、オペレーターが参照可能です。.
初期の試運転パラメータおよびペレットの品質を記録する。.
チェックリストへの記入は、メーカーによる試運転承認やオペレーターの研修に代わるものではありません。これは、生産開始前に見落としが発生する可能性を低減するための実用的なツールです。.
華兆機械がプラスチックペレット化ラインの試運転をどのように支援しているか
Selecting the right plastic pelletizing equipment is only one part of a successful recycling project. Correct installation, commissioning, process setup, and operator training are also important for achieving stable output and consistent recycled pellet quality.
HuaZhao Machineryは、PEフィルム、PP織袋、およびその他の適合する再生プラスチックなどの素材向けに、カスタマイズされたプラスチックリサイクルおよびペレット化ソリューションを提供しています。プロジェクトの要件に応じて、ソリューションには、供給装置、押出・脱気システム、溶融ろ過、ペレット化装置、冷却、および下流工程の取り扱いなどが含まれる場合があります。.
新製品のラインを計画する際、バイヤーは機器サプライヤーに対して以下の点を確認する必要があります:
当該ラインが処理するように設計されている原材料および汚染レベルはどれか。.
指定された材料およびペレットの要件における予想される出力範囲。.
必要な電源、冷却水、換気設備、および設置スペース。.
推奨される起動手順および動作パラメータの範囲。.
設置指導、オペレーター研修、予備部品、およびアフターサービス支援の範囲。.
より正確な設備の提案を行うため、原料の種類、原料の状態、目標処理能力(kg/h)、および必要なペレットの仕様をご提供ください。.
プラスチックのリサイクルおよびペレット化プロジェクトについてご相談の際は、HuaZhao Machineryまでお問い合わせください。. 材料の写真や動画、および目標とする生産能力をお知らせいただければ、技術チームがお客様の要件を評価し、最適な構成をご提案いたします。.
最終的な提言
最初の起動を成功させるには、体系的な点検、適切な温度設定、十分な予熱、制御された供給、および機械の稼働状態の綿密な監視が不可欠です。機械メーカーの取扱説明書に異なる要件が明記されている場合は、一般的な温度、速度、または時間の値に頼らないでください。.
新しい二軸スクリュー式プラスチックペレット化機については、サプライヤーの試運転チェックリストを主な参考資料として活用し、初期の運転パラメータを記録するとともに、本格生産を開始する前に、オペレーターが異常状態を識別できるよう訓練を行ってください。.